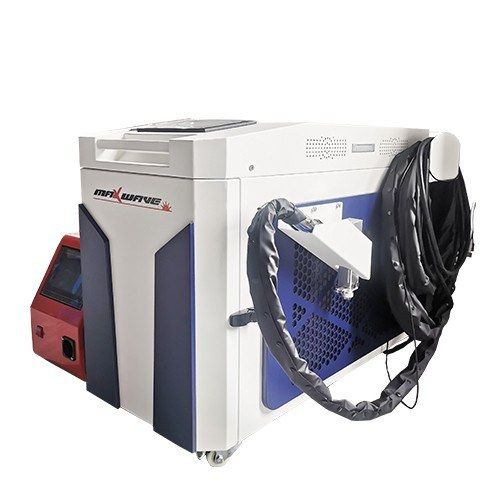
Волоконные аппараты ручной лазерной сварки
Волоконный аппарат ручной лазерной сварки 1 000–2 000 Вт (водяное охлаждение)
- Мощность лазера
- 1 000–2 000 Вт
- Проплавление стали
- 2–4 мм
- Оптоволоконный кабель
- 10 / 15 м
Аппараты лазерной сварки · 23 аппарата
Мы начинали в 2009 году с блоков питания для лазеров и ювелирных аппаратов лазерной сварки. Сегодня линейка охватывает всё: от настольных аппаратов 60 Вт для колец до волоконных аппаратов ручной лазерной сварки 3 000 Вт для цехов листовой металлообработки.
300–3 000 Вт для нержавеющей и углеродистой стали, алюминия и оцинкованного листа. Воздушное или водяное охлаждение, механизм подачи проволоки и головка с колебанием луча.
Волоконные аппараты ручной лазерной сварки
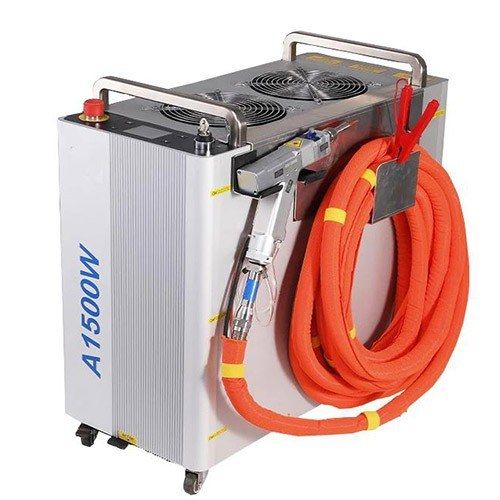
Волоконные аппараты ручной лазерной сварки
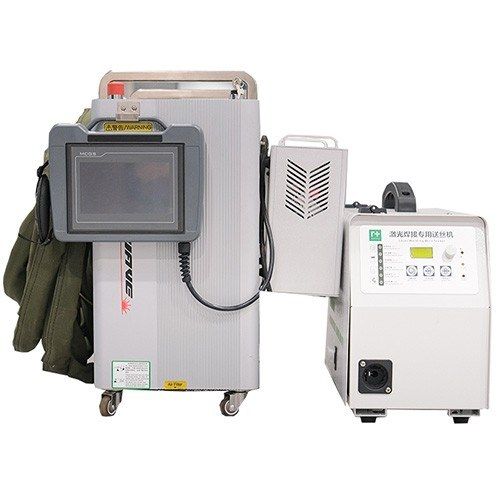
Волоконные аппараты ручной лазерной сварки
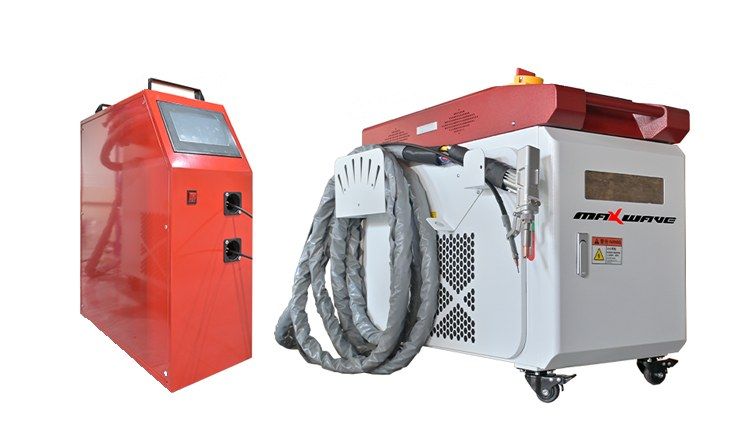
Волоконные аппараты ручной лазерной сварки
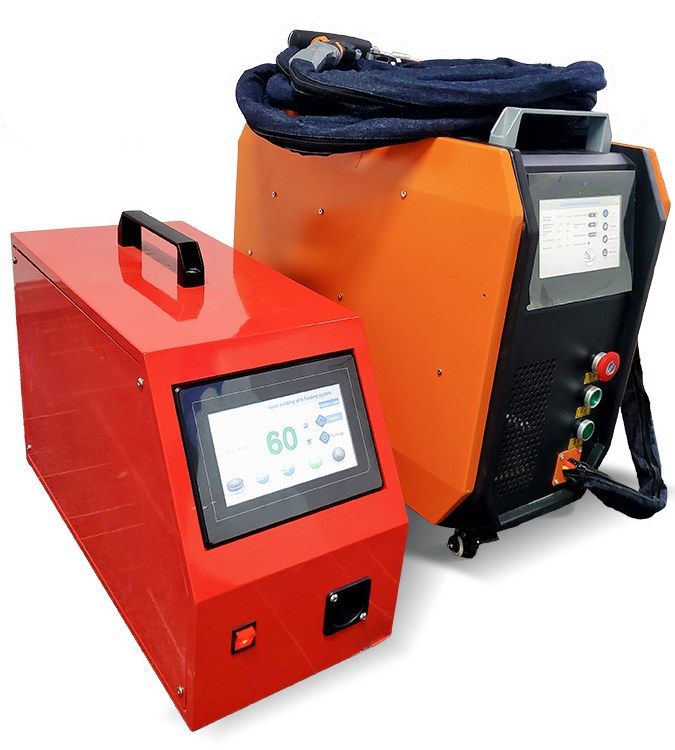
Волоконные аппараты ручной лазерной сварки
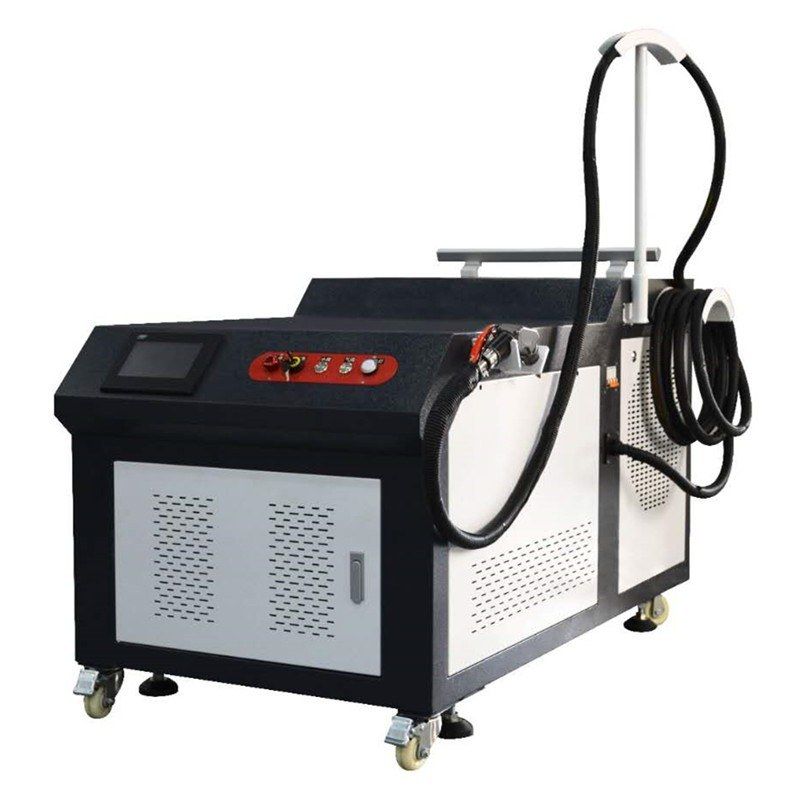
Волоконные аппараты ручной лазерной сварки
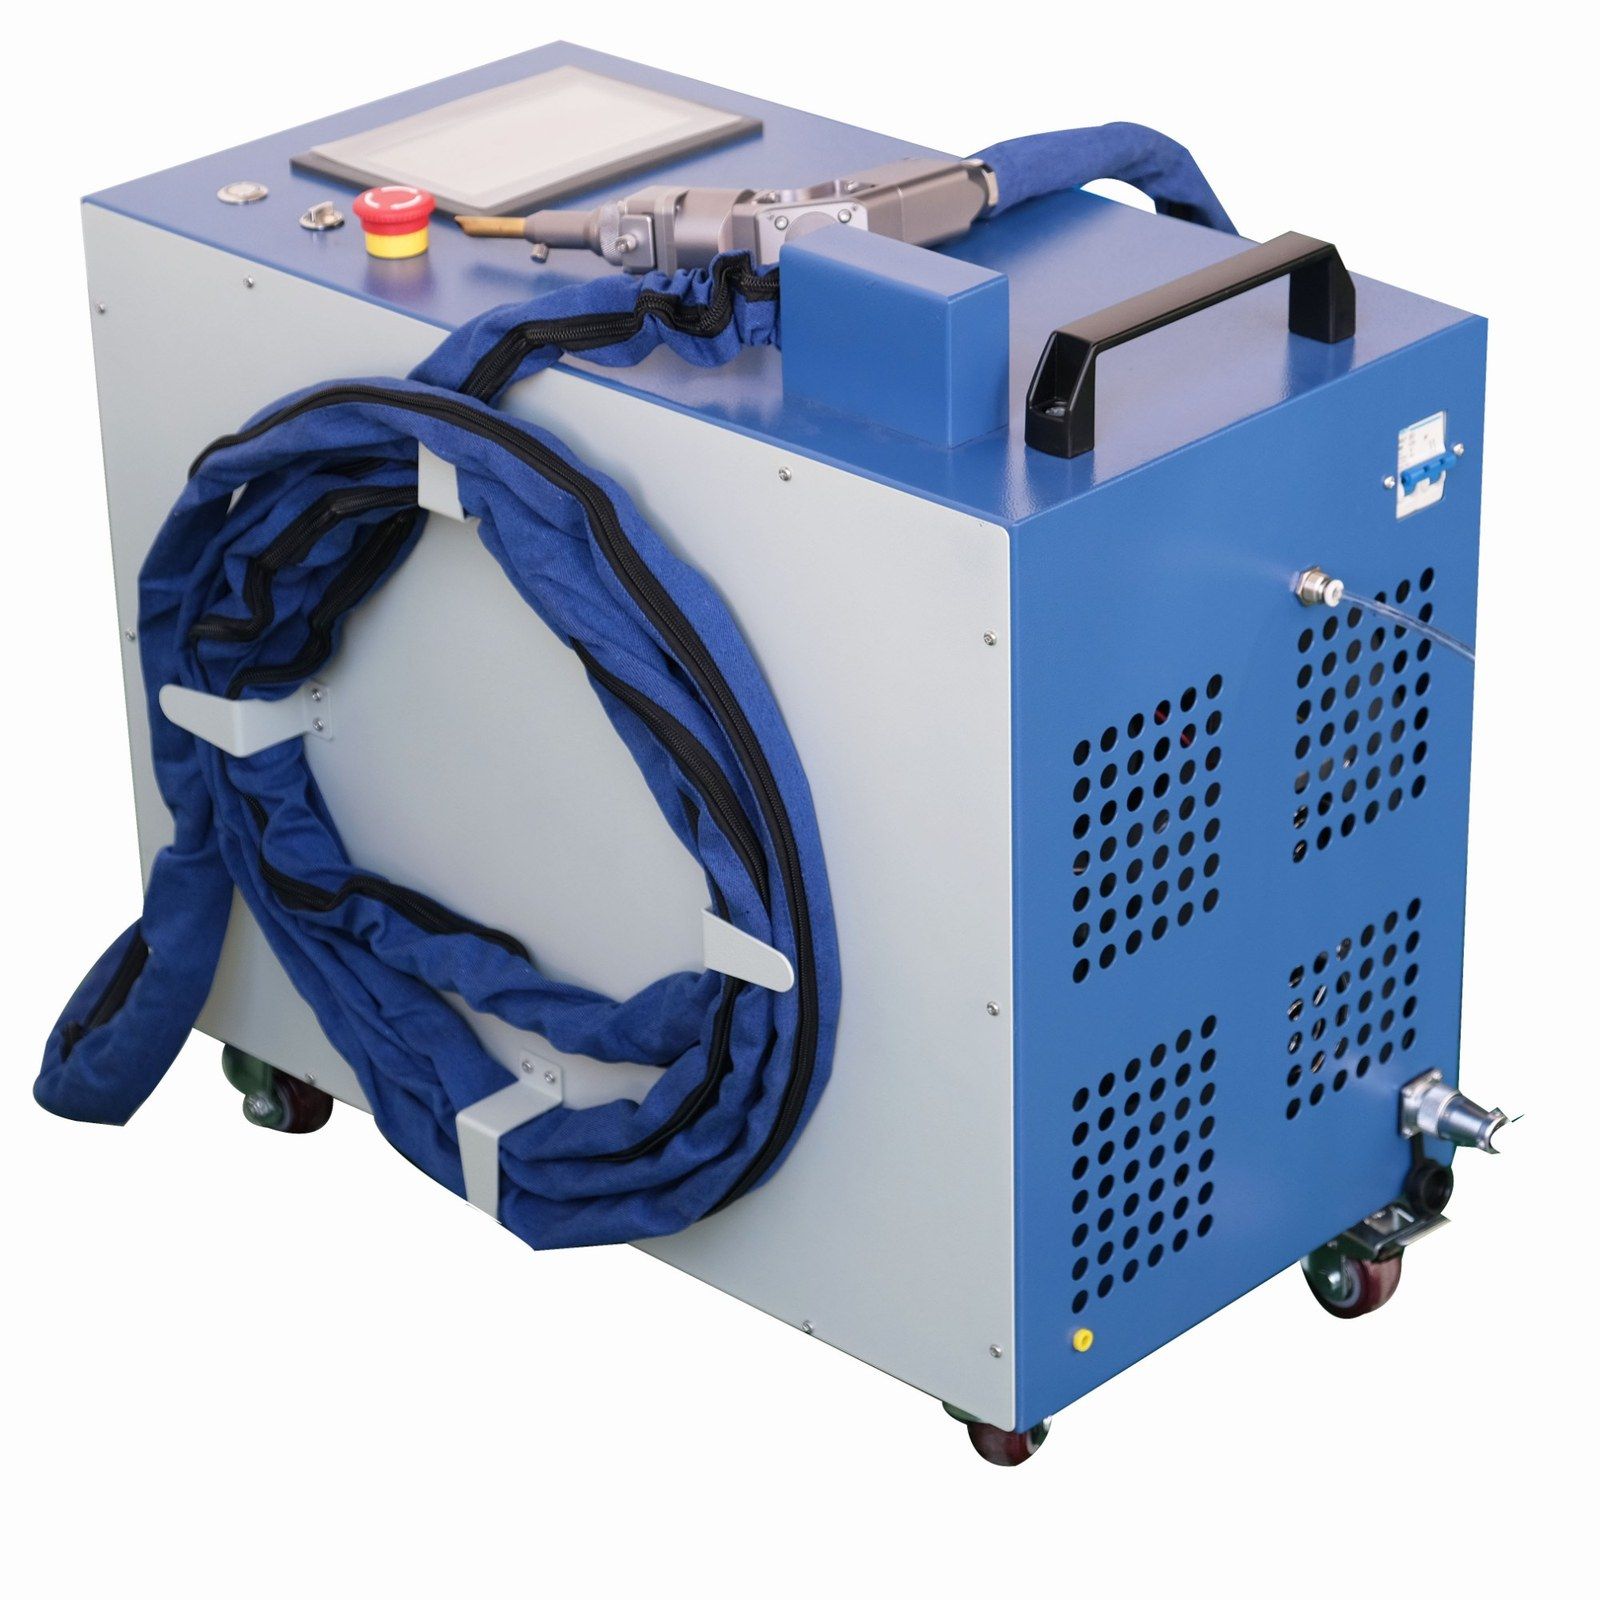
Волоконные аппараты ручной лазерной сварки
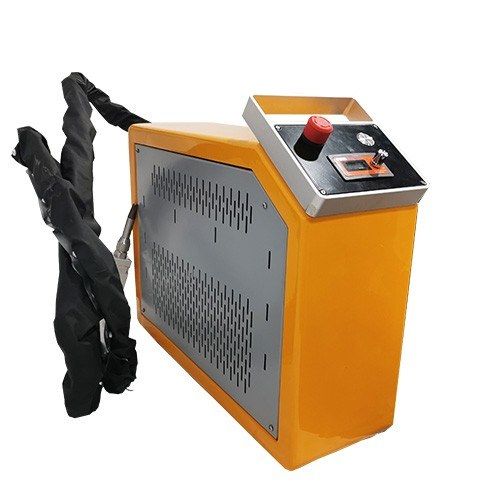
Волоконные аппараты ручной лазерной сварки
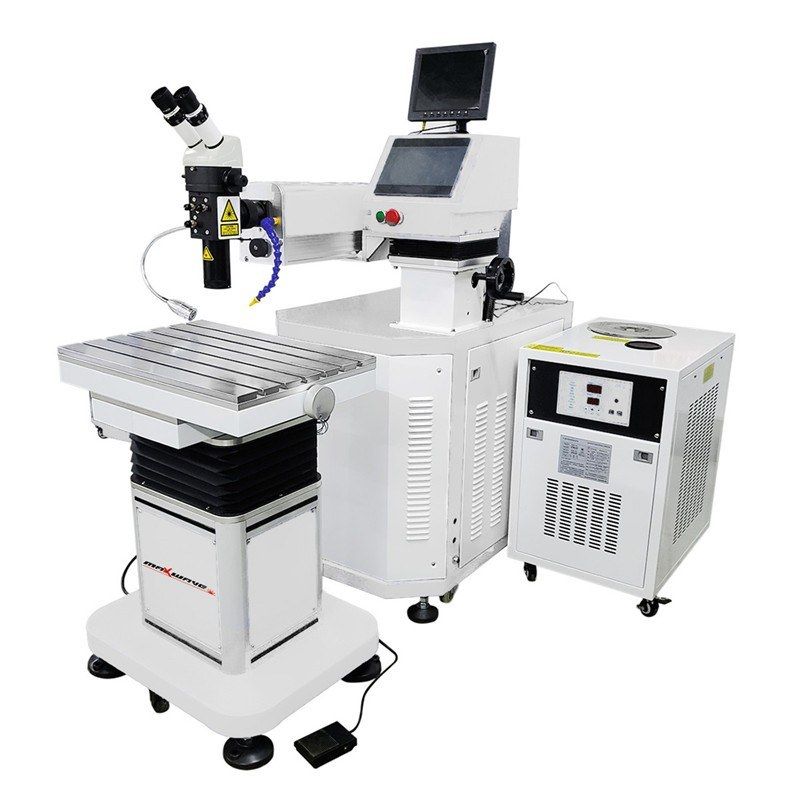
Импульсные аппараты с микроскопом или CCD-камерой для ремонта изделий из золота, серебра и платины, цепочек и перманентных украшений.
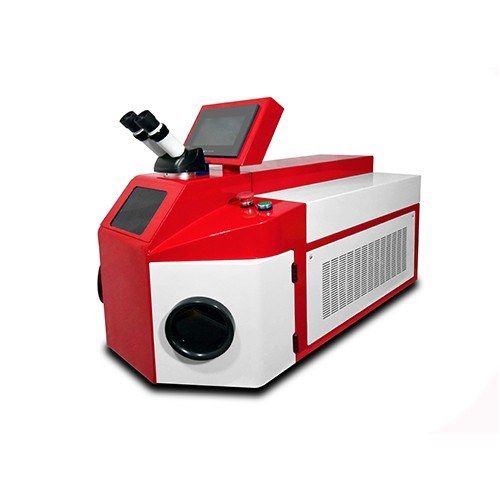
Ювелирные аппараты лазерной сварки
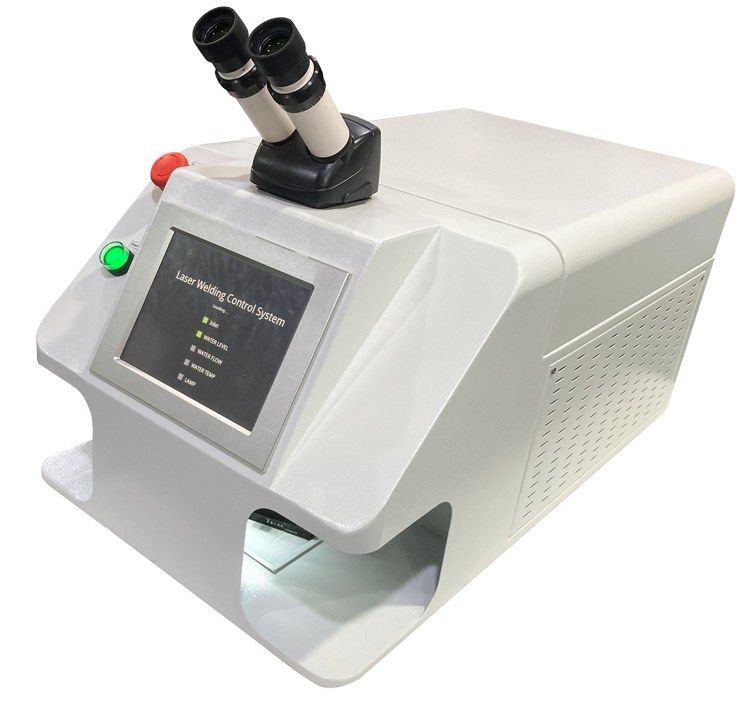
Ювелирные аппараты лазерной сварки
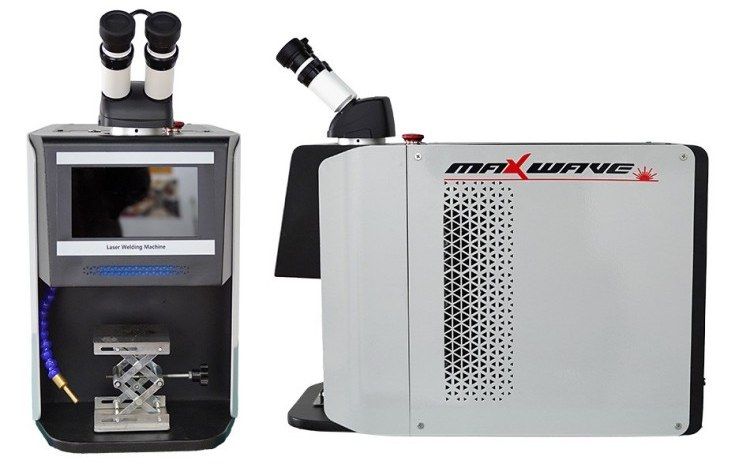
Ювелирные аппараты лазерной сварки
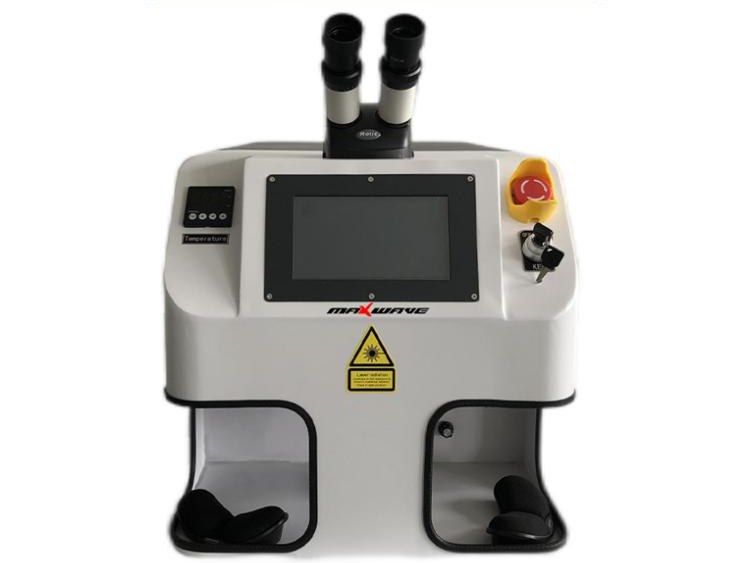
Ювелирные аппараты лазерной сварки
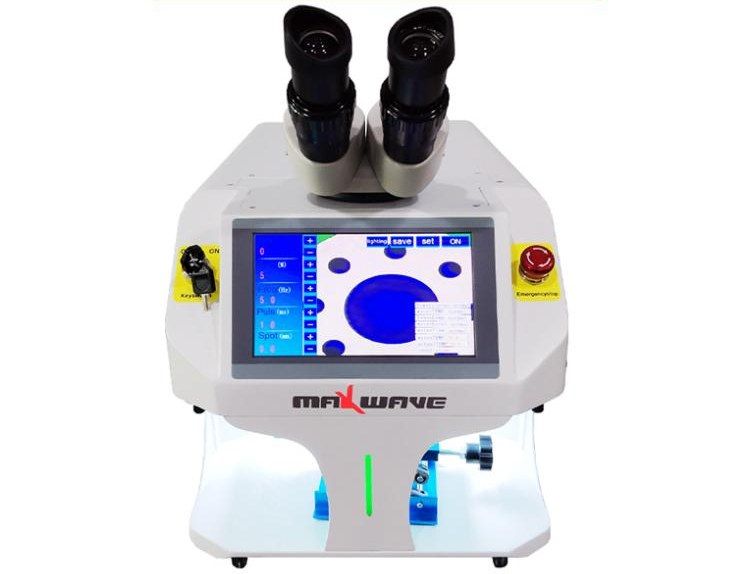
Ювелирные аппараты лазерной сварки
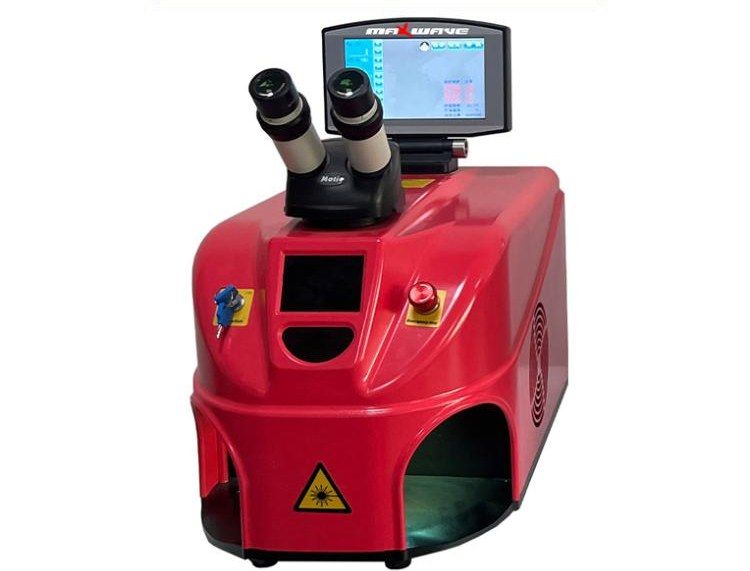
Ювелирные аппараты лазерной сварки
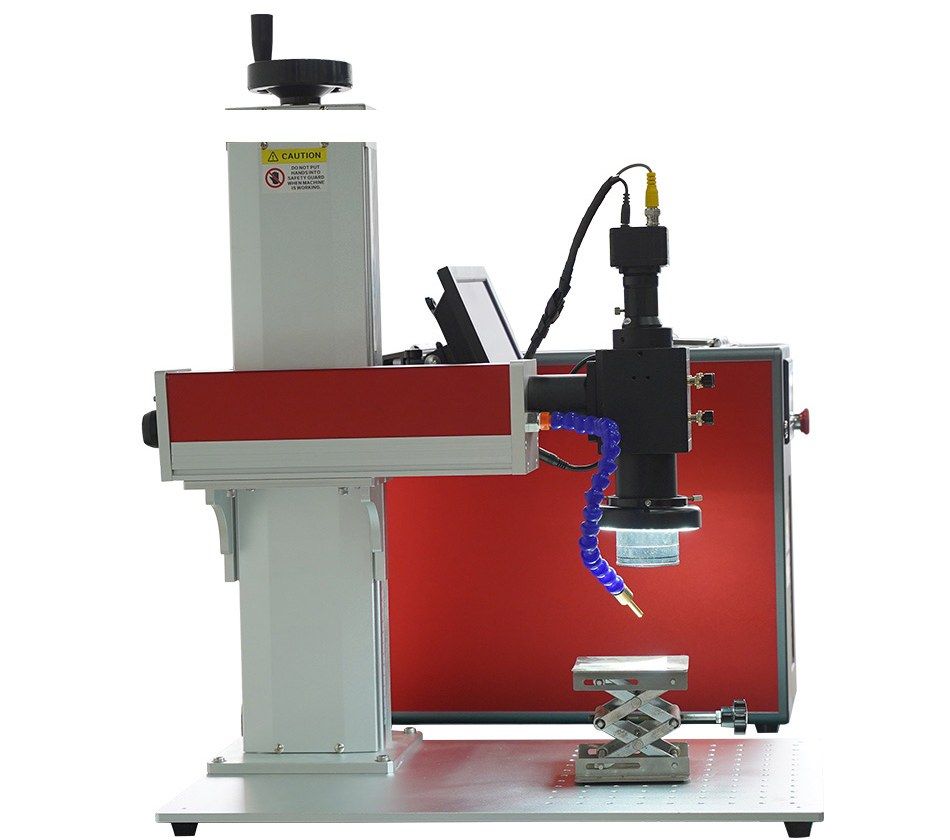
Ювелирные аппараты лазерной сварки
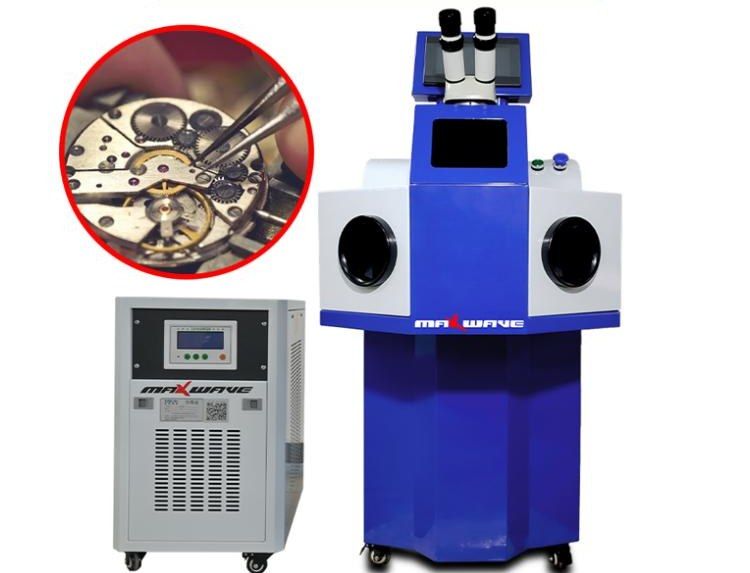
Ювелирные аппараты лазерной сварки
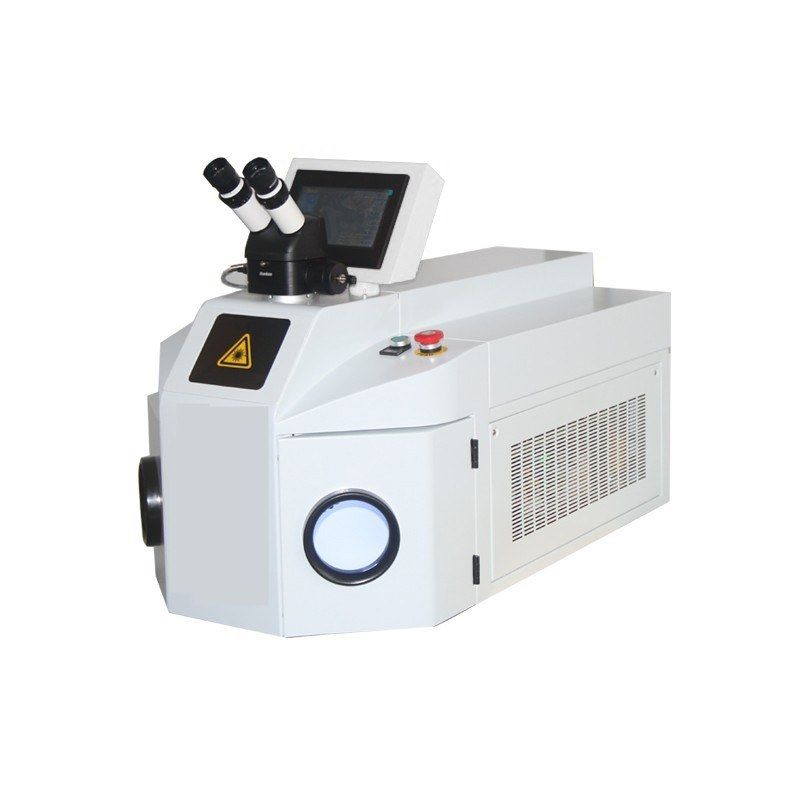
Ювелирные аппараты лазерной сварки
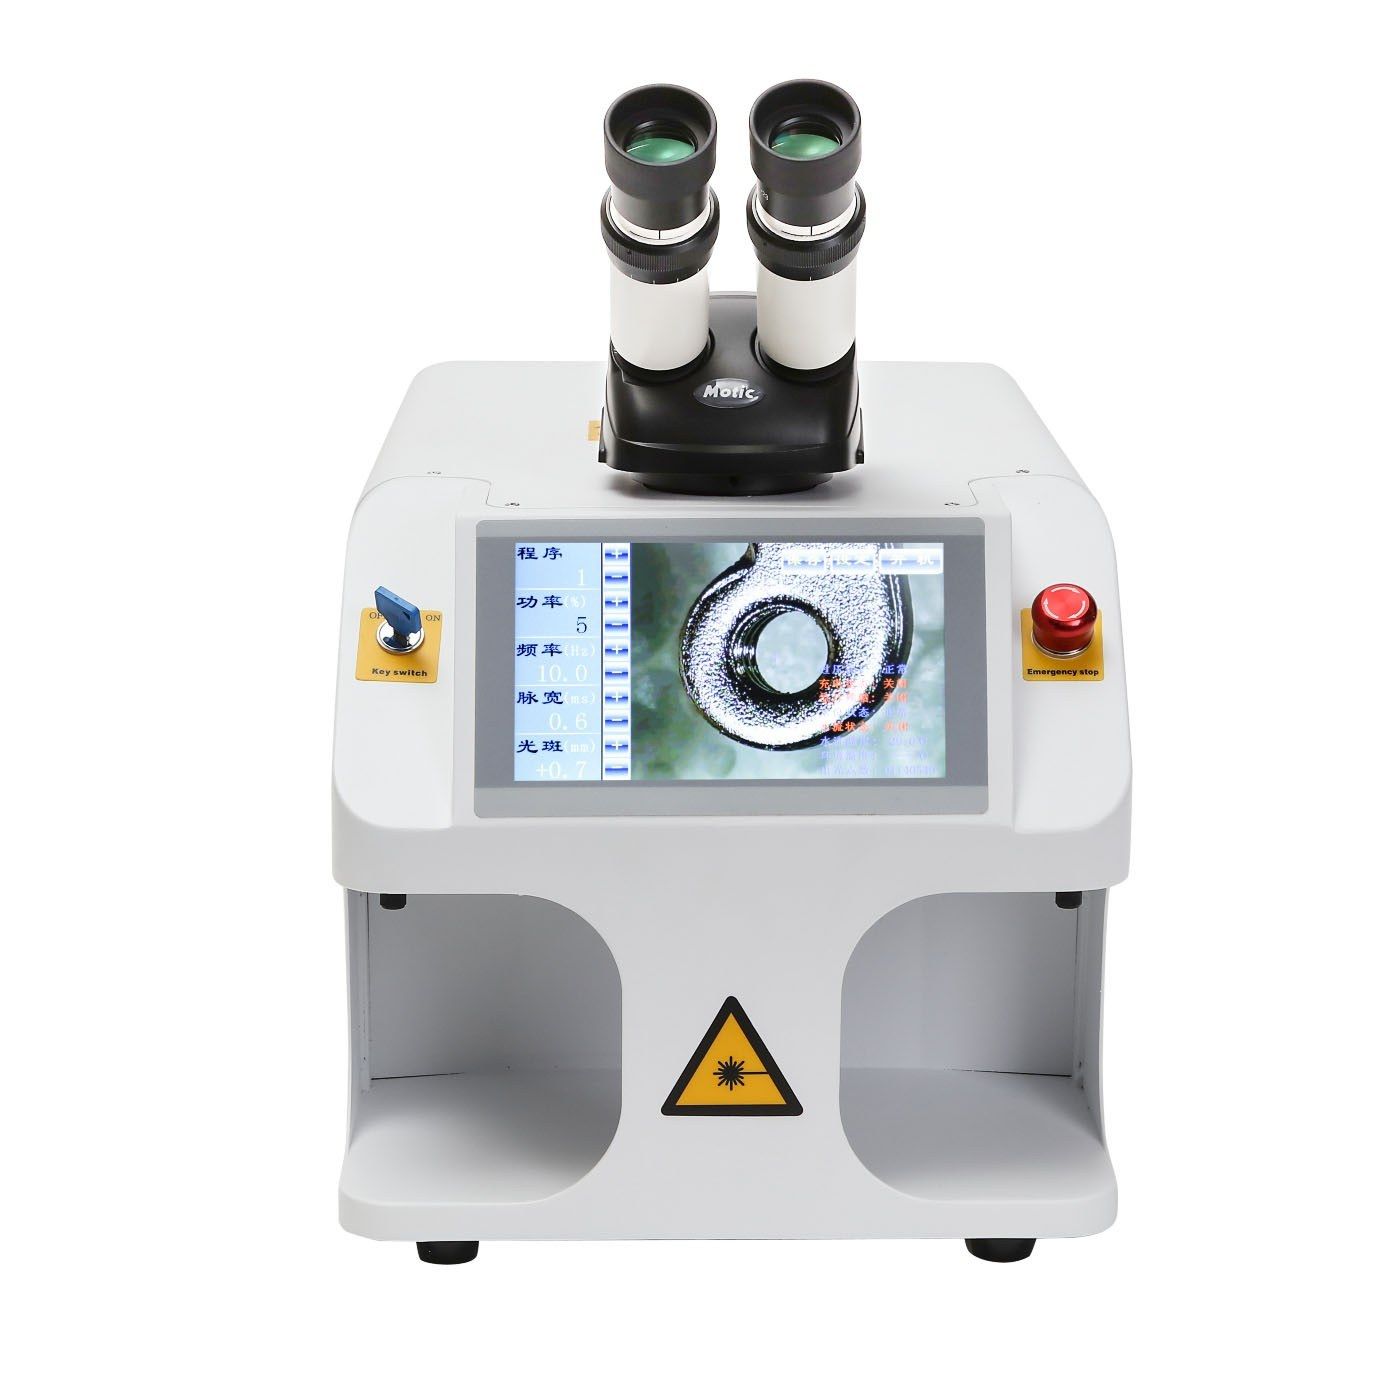
Ювелирные аппараты лазерной сварки
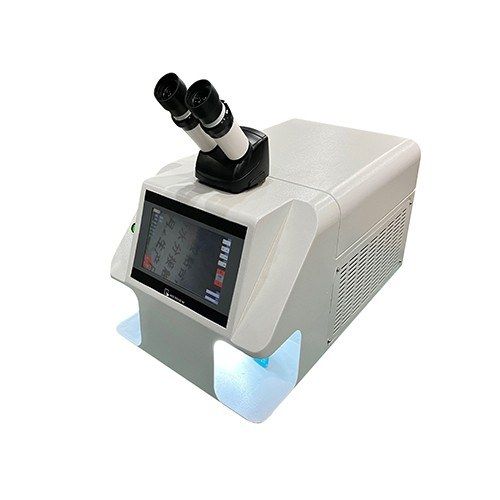
Ювелирные аппараты лазерной сварки
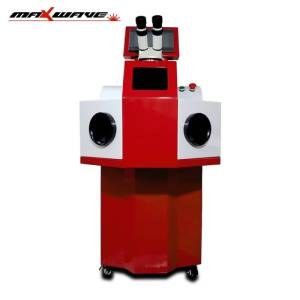
Ювелирные аппараты лазерной сварки
Импульсные аппараты 200–500 Вт на передвижной стойке для ремонта штампов и пресс-форм с присадочной проволокой.
Столы с ЧПУ и 6-осевые роботы-манипуляторы для повторяемых швов в серийном производстве.
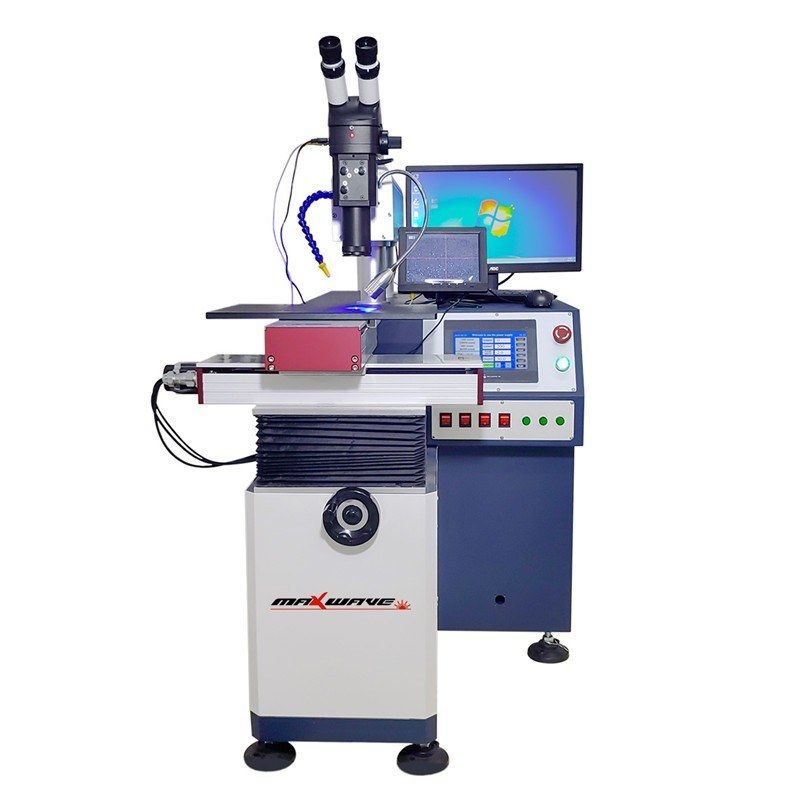
Автоматическая и роботизированная сварка
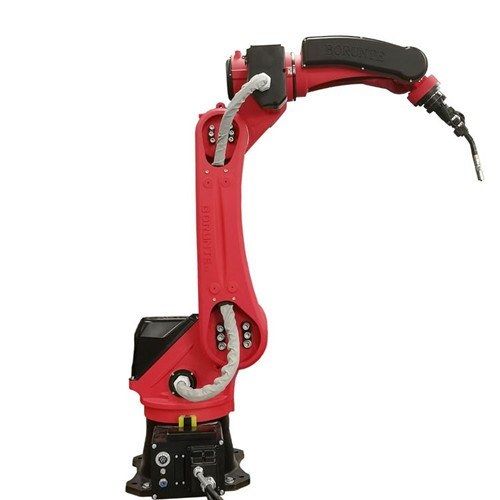
Автоматическая и роботизированная сварка
Не совсем тот аппарат, который нужен?
На этом сайте показана часть нашей линейки. Что бы вам ни понадобилось, от аппарата, которого нет в списке, до полной производственной линии, мы поставим это как единое решение. Свяжитесь с нами в любое время.
Сравнение
| Параметр | Ручной волоконный | Ювелирный (импульсный) | Ремонт пресс-форм | Автоматический / робот |
|---|---|---|---|---|
| Типичная мощность | 300–3 000 Вт | 60–200 Вт | 200–500 Вт | От 200 Вт |
| Типичные детали | Листовой металл, шкафы, рамы, кухонная посуда | Кольца, цепочки, крапаны, мелкие точные детали | Штампы, пресс-формы, кромки инструмента | Аккумуляторы, датчики, повторяющиеся швы |
| Оператор | Ручной сварочный пистолет | Сидя, под микроскопом или камерой | Стоя, с микроскопом | Работа по программе |
| Присадка | Механизм подачи проволоки (опция) | Обычно без присадки или тонкая проволока | Присадочная проволока | Зависит от соединения |
Сфокусированный лазерный луч расплавляет узкую зону, поэтому шов получается небольшим, а деталь деформируется меньше, чем при сварке TIG или MIG. На тонкой нержавеющей стали и алюминии это часто означает, что после сварки шлифовка почти или совсем не нужна.
Кроме того, волоконные аппараты ручной лазерной сварки быстро осваиваются. Большинство операторов получают приемлемые швы после короткого обучения, поэтому цеха листовой металлообработки ставят их рядом со своими аппаратами TIG.
Для работы с листовым металлом выбирайте мощность по самому толстому материалу, который вы свариваете каждую неделю, а не по самому толстому, который, возможно, придётся сварить один раз. Для ювелирных работ ориентируйтесь на энергию импульса, систему наблюдения (микроскоп или CCD) и на то, нужен ли вам компактный настольный аппарат.
Для пресс-форм стойка с длинной консолью и поворотным микроскопом важна не меньше, чем мощность. Для серийного производства попросите нас сделать пробную сварку вашей детали, прежде чем выбирать автоматическую систему.
Вопросы и ответы
Это зависит от мощности, материала и типа соединения. Ориентировочно аппарат 1 500 Вт за один проход сваривает большинство листов нержавеющей и углеродистой стали толщиной до нескольких миллиметров; большая мощность расширяет этот диапазон. В нашем руководстве по выбору мощности есть таблица типичных толщин.
При хорошей сборке под сварку лазерные швы на тонком материале обычно не уступают по прочности швам TIG и дают меньше деформации. При плохой сборке или широких зазорах лучше подходит сварка TIG или MIG либо лазерная сварка с присадочной проволокой.
Да. Алюминий сильнее отражает излучение и быстрее отводит тепло, поэтому ему нужна большая мощность и чистая поверхность. Многие цеха сначала очищают стык аппаратом лазерной очистки.
Ювелирные аппараты дают короткие точные импульсы под увеличением и предназначены для мелких деталей из драгоценных металлов. Ручные волоконные аппараты работают в непрерывном режиме на высокой мощности и соединяют листовой металл.